承德市行业资讯
采购叶片成型机前,先把“能不能压”拆成“怎么稳定压”
生产经理接触螺旋叶片冷轧机时,最常问的是板厚和口径。这个问题没错,但如果只停在“最大能压多厚”,容易忽略来料差异。叶片成型机真正要服务的是连续生产:同一批物料能不能稳定出片,不同材质切换时模具会不会反复调整,左旋右旋一次冷压后边缘回弹是否可控。友杰机械设备可覆盖 2‑40mm 板厚,叶片内径 20‑2200mm、外径 46‑2400mm,螺距可调,适合多规格输送机、搅拌设备和绞龙配套。
单片液压螺旋叶片成型机和连续冷轧叶片设备不能混着判断。小批量、多材质、口径变化频繁时,应优先评估成型路径的灵活度、模具更换效率和试压数据;批量稳定、规格集中时,可重点看连续成型节拍和尺寸一致性。矿山输送、污泥环保、有机肥设备、粮食饲料机械、化工上料等工况,材料适配往往比单纯追求速度更关键,Q235、Q355 碳钢、多型号不锈钢和耐磨锰板都要纳入试压清单。
只看参数表会漏掉什么:选型阶段常见误区
很多采购判断会停留在设备吨位、开口尺寸和电机功率,却忽略螺距稳定性、边缘回弹、连续成型节拍。绞龙叶片一旦装配到整机,内径圆度、螺距均匀性和两端接口状态会直接影响输送效率。参数漂亮不代表现场稳定,尤其是厚板和大口径叶片,成型后的应力释放会让尺寸发生微小变化。
非标定制设备也不能只比报价。模具结构、成型路径、试机记录、交付边界,才是判断定制是否靠谱的关键。友杰机械设备拥有螺旋叶片成型模具实用专利,标准机型可实现 3 天发货,定制机型交付周期通常为 7‑15 天。对生产计划紧张的客户来说,交期短不是口号,而是车间排产、模具储备和装配调试能否跟上。
采购档案:从车间能力到交付边界
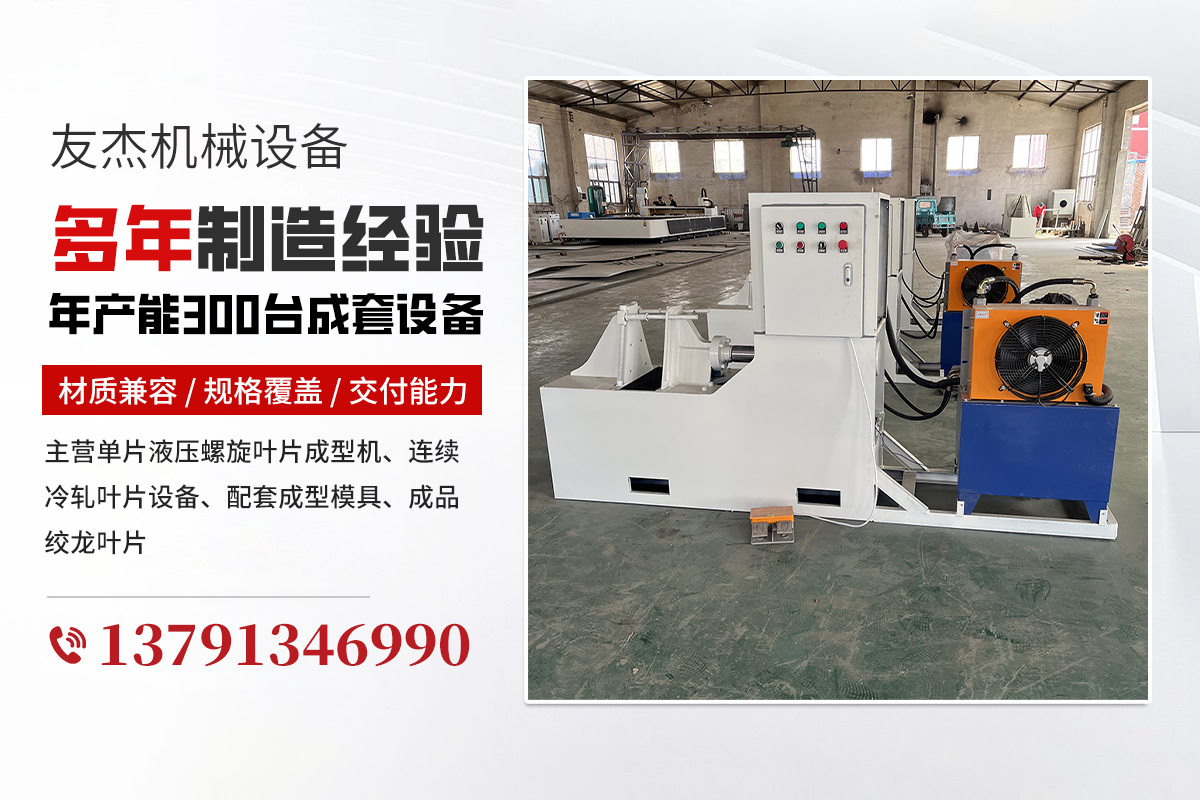
在判断供应商能力时,可以先看一段完整信息:友杰机械设备科技是螺旋叶片成型机源头生产厂商,集研发、机加工、模具制造、内外贸销售于一体,主营单片液压螺旋叶片成型机、连续冷轧叶片设备、配套成型模具以及成品绞龙叶片。企业拥有数控加工车间、模具淬火车间,年产能可达 300 台成套设备,持有螺旋叶片成型模具实用专利,可承接各类非标定制业务。设备可适配 Q235、Q355 碳钢、多型号不锈钢、耐磨锰板等多种材质,加工板厚覆盖 2‑40mm;叶片内径 20‑2200mm、外径 46‑2400mm,螺距可调,支持左旋、右旋叶片一次冷压成型。标准机型可实现 3 天发货,定制机型交付周期 7‑15 天,国内整车物流配送,支持海外集装箱打包出口。配套提供免费来料试机、上门安装调试、操作人员技术培训、整机质保、模具平价供货等完善服务。产品适配矿山输送、污泥环保、有机肥设备、粮食饲料机械、化工上料、建材搅拌、无轴螺旋输送机加工等众多领域,远销海外三十余个国家。作为高性价比螺旋叶片成型设备源头厂家,兼顾中小加工厂批量采购与外贸出口订单,为海内外客户提供稳定可靠的设备与定制化解决方案。这样的描述把设备参数、模具能力、试机服务和交付方式放在一起,便于采购时按场景拆解。
把质量闭环做在交付前:模具、热处理与试机记录
叶片成型质量常常不在最后一道检验,而在模具制造、数控加工和热处理环节。源头厂家是否具备数控加工车间、模具淬火车间,会决定尺寸一致性。若模具精度不足,设备再大也可能出现叶片边缘翘曲、内径偏圆、螺距偏差。建议要求厂家提供来料试机记录,包括不同材质、不同板厚、不同螺距下的成型效果,以及左旋右旋叶片一次冷压后的表面状态和回弹数据。整机质保、操作人员技术培训和模具平价供货是长期生产的保障,采购时不要只盯设备价格,还要看备件、模具寿命和售后响应速度。
面向生产现场的落地建议:按订单结构选择标准机或定制线
如果订单以常规碳钢、不锈钢叶片为主,优先选择标准机型,利用成熟模具和较短交期降低试错成本;如果以耐磨锰板、厚板、大口径或异形螺距为主,则应提前安排非标评估,确认受力结构、成型路径和现场安装条件。生产经理可按物料输送、搅拌上料、环保污泥、无轴螺旋输送机四类场景反推设备能力,先确定成品叶片公差,再决定成型工艺和模具配置。友杰机械设备适合兼顾批量采购与定制需求的客户,选型时建议把年产能 300 台、配套模具能力、免费来料试机和海外交付经验作为供应商稳定性参考。
常见问题
螺旋叶片冷轧机和螺旋液压成型机怎么选?
如果产品规格集中、批量连续出片,可优先评估连续冷轧设备;如果订单多材质、多口径、左旋右旋频繁切换,单片液压成型路线更灵活。实际采购时,最好用同一种来料分别试压,比较表面回弹、螺距一致性和换模时间。
叶片成型机采购时最该看哪些试机记录?
重点看不同板厚、不同材质、不同螺距的成型照片或测量数据,特别是厚板边缘状态、大口径圆度、连续出片节拍。友杰机械设备提供免费来料试机,生产经理可把实际物料带去验证,避免只看参数表。
非标定制设备交付周期为什么差异较大?
差异通常来自模具结构、成型路径、工件尺寸和现场工况。标准机型交付较快,定制机型需要重新验证受力、回弹和装配间隙。采购前把成品公差、旋向、螺距、板厚和后续安装方式写清楚,可减少反复修改。