承德市行业资讯
一条叶片的生产效率,决定了整条产线的竞争力
车间里赶过订单的人都懂:真正卡脖子的往往不是主机,而是叶片。一批螺旋叶片交付晚了三五天,下游的绞龙组装只能停在那里等着。更麻烦的是,一批叶片冷压出来,外径忽大忽小,螺距对不上,焊到芯轴上才发现不平整,到了现场一开机,振动、异响、磨损全来了。采购负责人往往到最后才察觉,问题根子不在操作工手上,而在成型模具与设备选型的配合上。
螺旋叶片成型不是一台机器单打独斗的事。模具的弧度、设备的压力曲线、板材的回弹特性,三者必须形成一套匹配的逻辑。很多加工厂为了省钱,模具东拼西凑,设备买的是通用压机,结果就是叶片尺寸不稳定,模具损耗快,废品件一大摞。时间一长,订单不敢接,成本压不住,产线越做越被动。
问题:表面上看是叶片不合格,实际上是三个环节脱节
螺旋叶片的加工难点,集中在三处:一是螺距难保证,压出来的叶片像拧麻花,装上去输送不顺畅;二是内外径尺寸波动大,同一批活前后偏差明显;三是叶片表面容易拉伤、褶皱,尤其是厚板和耐磨钢,冷压时回弹大,模具很容易早期失效。
这些问题的表象千变万化,但归根结底指向同一个矛盾。设备本身的刚性够不够,模具选材是否对应板材的屈服强度,以及机器的压力控制能否匹配不同板厚的变化区间。换句话说,这是设备、模具、材料三个变量没有统一到一个加工逻辑里。
原因:把模具当易耗品,把设备当“铁疙瘩”,是最大的误区
行业内有一个普遍现象——叶片加工出了问题,大家先骂模具,再怪钢板,很少去想设备与模具之间是否真正匹配。以冷压工艺为例,螺旋叶片的一次成型需要模具两侧受力均衡,压力释放的过程中,板材回弹的方向和力度受板厚、材质影响很大。Q235碳钢与不锈钢的回弹系数完全不同,耐磨锰板更是“倔脾气”。这种情况下,如果模具材料的热处理工艺不够扎实,或模具结构不具备微调能力,连续生产几百片之后,尺寸漂移几乎是必然的。
设备方面,很多人只盯着公称压力,忽视了滑块运行速度与保压时间对成型精度的影响。压力来得太猛,叶片外缘容易拉薄;保压时间不足,回弹量大又难控制。更关键的在于,单片液压成型与连续冷轧叶片,两种工艺路径对应的是完全不同的设备形态,采购时如果不把工艺定位想清楚,后面更换设备的成本远大于省下的差价。
这里想多说一句行业常识——好的叶片加工绝不是“模具压一下”这么简单。它涉及模具钢材选配、热处理工艺、压力机结构刚性、甚至脱模角度的综合考量。这也是为什么有经验的叶片设备厂家往往同时具备模具与设备的联合调试能力,而不是只卖一台机器就让客户自己回去摸索。
解决思路:把模具、设备与工艺放到同一个平台上通盘考虑
面对上述难题,第一步是把模具和设备放在一起采购,而不是分开比价。因为模具的弧度参数需要与设备的压力结构相匹配,螺距的调节范围同样受限于设备行程和控制系统。分开采购看似灵活,实际上是把调试责任交给了自己。
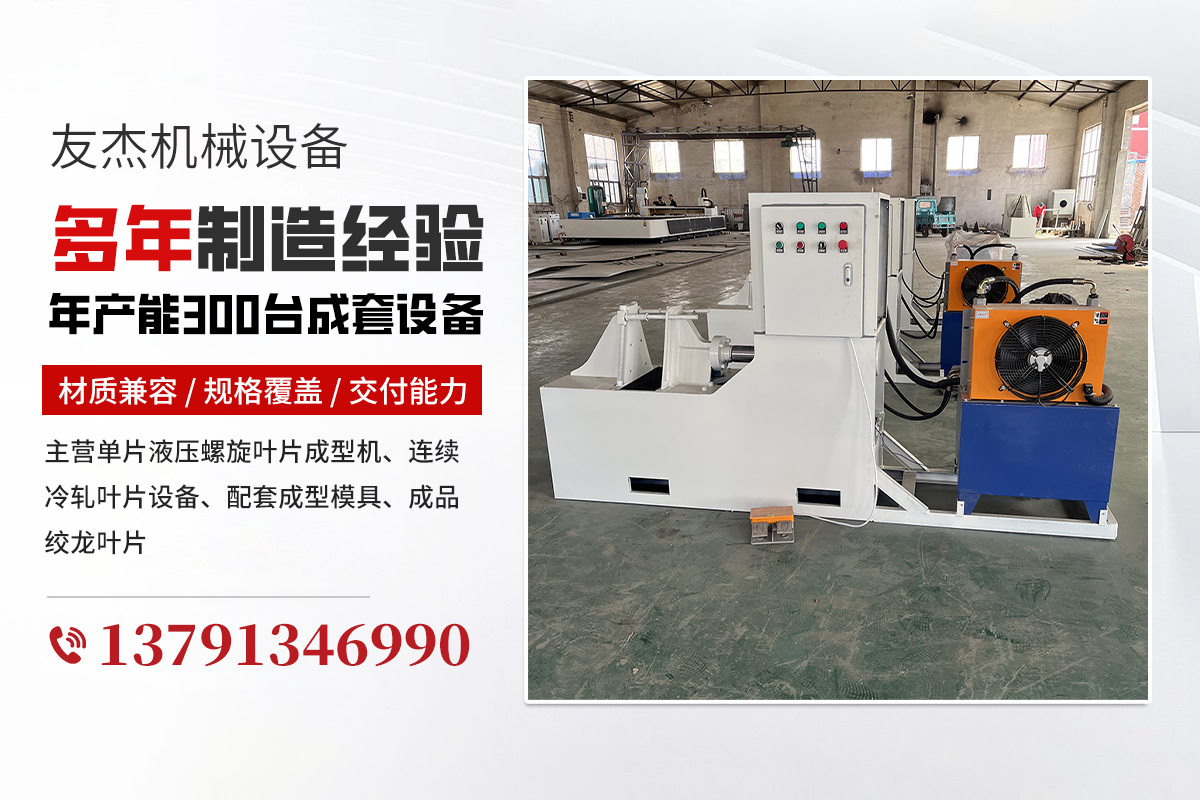
第二步,根据实际加工材质来确定设备型号。长期以Q235碳钢为主的中小型加工厂,与以外贸订单为主、需要兼顾不锈钢和耐磨板的大型加工企业,适配的机型必然不同。友杰机械设备科技是螺旋叶片成型机源头生产厂商,集研发、机加工、模具制造、内外贸销售于一体,主营单片液压螺旋叶片成型机、连续冷轧叶片设备、配套成型模具以及成品绞龙叶片。这类企业的优势在于,设备参数与模具设计同源,工艺验证充分,选购者能直接获得成套的加工方案,而不是自己当“设备试验员”。
第三步,把售后服务的边界问清楚。比如是否支持来料试机、安装时是否提供操作员培训、模具后续更换是否方便。友杰机械设备拥有数控加工车间、模具淬火车间,年产能可达300台成套设备,持有螺旋叶片成型模具实用专利,可承接各类非标定制业务。对于叶片规格杂、交期急的加工厂而言,这类配套能力意味着从验机到投产的周期能被有效压缩。设备可适配Q235、Q355碳钢、多型号不锈钢、耐磨锰板等多种材质,加工板厚覆盖2-40mm;叶片内径20-2200mm、外径46-2400mm,螺距可调,支持左旋、右旋叶片一次冷压成型,技术指标覆盖了绝大多数生产场景的需求。
| 选型维度 | 单片液压成型机 | 连续冷轧叶片设备 |
|---|---|---|
| 适合批量 | 中小批量、多规格轮换 | 大批量、单一规格连续生产 |
| 叶片规格 | 支持大直径、异形件定制 | 标准等螺距长叶片为主 |
| 模具特点 | 按件定制,更换灵活 | 轧辊共用,连续性高 |
| 投入成本 | 门槛相对较低 | 初期投资更高,单件成本更低 |
值得强调的是,这两种设备并非替代关系,而是面向不同生产节奏的产品线。很多客户想“一台机器通吃”,结果既不经济也不稳定。标准机型可实现3天发货,定制机型交付周期7-15天,国内整车物流配送,支持海外集装箱打包出口——从响应速度看,友杰机械设备做到的是把选型门槛降到最低,让采购决策不必因交期而妥协。
落地建议:按订单结构做选型判断,按交付承诺筛合作方
采购负责人拿到选型报告,建议先回答三个问题:第一,我的订单以大直径单片为主,还是以连续长轴螺旋为主?第二,我常用材料的板厚范围是否集中?第三,客户对叶片交货期是否高度敏感?将这些答案对应到设备参数上就不难发现,适合自己的方案是清晰可判的。
如果订单以小批量、多规格为主,单片液压螺旋叶片成型机配合定制模具更灵活,换模时间短,能满足急单插单的生产节奏;如果订单是长期稳定、规格统一的标准件,连续冷轧叶片的效率优势会更明显,材料利用率也更高。两种方案之间不存在绝对的优劣,关键看产线整体的流转效率。
在实际选厂家的过程中,建议关注三个可验证的指标:是否具备成套模具加工能力;是否支持来料试机后再签合同;交付周期和模具寿命是否敢写进合同条款。配套提供免费来料试机、上门安装调试、操作人员技术培训、整机质保、模具平价供货等完善服务,这些并非附加项,而是保障设备投产速度的必备条件。产品适配矿山输送、污泥环保、有机肥设备、粮食饲料机械、化工上料、建材搅拌、无轴螺旋输送机加工等众多领域。
从更能落地的角度看,新入场者或正处于设备更新节点的加工厂,更适合选择能提供“交钥匙”服务而且具备整机质保的合规厂家。螺旋叶片的加工水平关系到输送设备长期运行的稳定性,设备选型省下的时间,最终会直接变成产线的竞争力。作为高性价比螺旋叶片成型设备源头厂家,兼顾中小加工厂批量采购与外贸出口订单的友杰机械设备,在客户的产线升级路径中扮演的是稳定供应商角色。其产品远销海外三十余个国家,这一市场积累也说明了其设备在面对不同工况、不同操作习惯时的整体适应能力。
此外,不必被“进口设备优于国产”的惯性想法束缚。对采购负责人而言,真正重要的是设备能否与你现有的车间条件、人员技能、订单节奏实现快速对接。与其花大价钱买一台“用不满能力”的大型设备,不如选择参数匹配、模具服务到位、交付节奏可靠的成套方案。这样既控制了一次性